1871 gründete Hermann Heinrich Engelbrecht hier einen Schmiedebetrieb mit Hufbeschlag. Individuelle Fertigung gehörte damals gewissermaßen zum Geschäftsmodell: Hufeisen wurden an Pferd und Huf angepasst. Heute heißt das in der industriellen Fertigung: Losgröße 1. Am Grundprinzip hat sich wenig geändert. „Der Kunde sagt uns, was er will, und wir machen das genau für ihn“, beschreibt Geschäftsführerin Petra Engelbrecht das Geschäftsmodell der engelbrecht Lasertechnik GmbH. 

Auch geografisch ist Engelbrecht seinen Wurzeln treu geblieben. Der heutige Betrieb liegt noch immer in Getmold, seit der Gebietsreform 1973 ein Stadtteil von Preußisch Oldendorf. Petra und Ralf Engelbrecht führen das Familienunternehmen in fünfter Generation; mit Sohn Fynn arbeitet bereits die sechste Generation mit. Technisch dagegen hatte die ostwestfälische Unternehmerfamilie immer wieder die Nase vorn. Bereits in den 1980er-Jahren setzte Engelbrecht auf die damals noch junge Lasertechnik. 
Dabei setzt Engelbrecht auf schnellen Durchlauf: „Unsere Philosophie ist, dass wir die Produkte, die wir angefangen haben, durcharbeiten, damit sie möglichst schnell zum Warenausgang gehen“, erklärt Ralf Engelbrecht. Zwischenprodukte für einen späteren Abruf werden nicht eingelagert. Die Bandbreite bringt Sohn Fynn Engelbrecht auf den Punkt: „Bei uns reicht das von Losgröße 1 bis zu mehreren tausend Stück.“ 

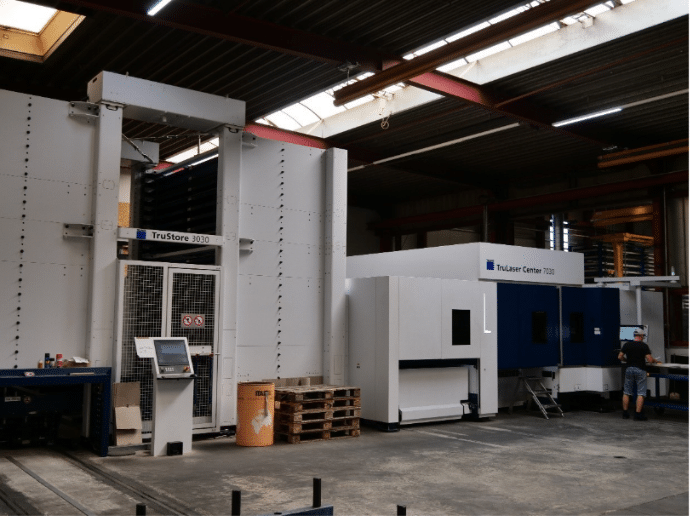
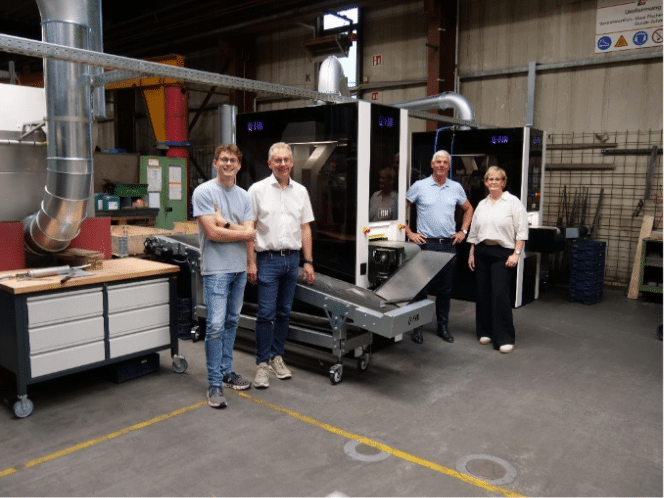
Beim Rundgang wird sichtbar, wie der ostwestfälische Traditionsbetrieb heute fertigt: Hightech und klassisches Handwerk arbeiten Tür an Tür. Elf Laseranlagen, neun Abkantpressen und fünf Roboterschweißanlagen stehen zehn Schweißkabinen gegenüber, in denen weiterhin Facharbeit gefragt ist. 

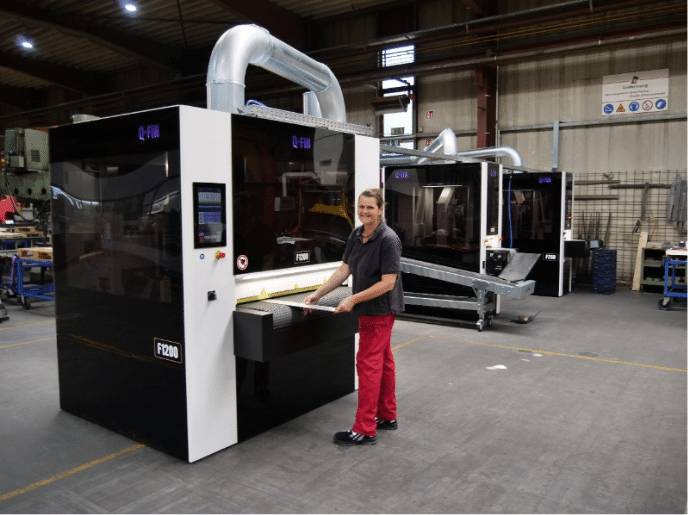
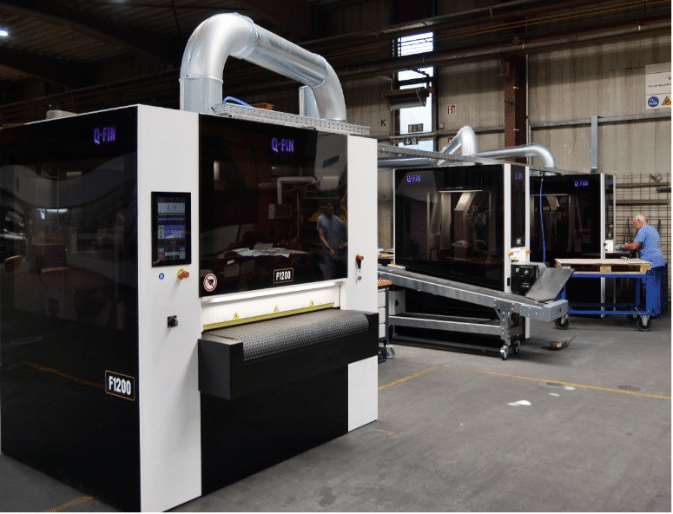
Doch gerade bei wiederkehrenden, körperlich belastenden Arbeitsschritten setzt Engelbrecht auf Automatisierung. Das gilt inzwischen auch für das Entgraten, Kantenverrunden und Finishen. Hier kommen drei Maschinen von Q-Fin ins Spiel. 

Finish für den Faserlaser 

Einen zusätzlichen Schub bekam die Kantenbearbeitung mit dem Abschied vom CO₂-Laser. Engelbrecht stellte seinen Maschinenpark auf Faserlasertechnik von TRUMPF um. Vor allem bei dünneren und mittleren Blechen ermöglicht die Technik hohe Schneidgeschwindigkeiten und damit einen entsprechend hohen Teileausstoß. Die hohe Produktivität stellt zugleich entsprechende Anforderungen an die nachgelagerten Prozesse: Schnittkante, Grat und Rautiefe hängen von Werkstoff, Blechdicke und Schneidparametern ab. 

„Die Qualität vom Schnitt mit CO₂ ist unmittelbar viel besser als mit Faser“, beschreibt Fred Post, Account Manager Deutschland bei Q-Fin, zugespitzt eine Erfahrung aus der Praxis. Damit wachse der Bedarf an Maschinen, „die den Grat wegnehmen oder die Kante verrunden“. 

Bei Engelbrecht kam hinzu, dass sich Teile und Teilegrößen verändert hatten und man mit den vorhandenen Maschinen für die Kantenbearbeitung nicht mehr zufrieden war. Die Suche nach einer neuen Lösung führte über eine Messe und die Empfehlung eines Geschäftspartners zu Q-Fin im niederländischen Bergeijk. Nach ersten Gesprächen fuhr das Engelbrecht-Team in die Niederlande, um sich die Technik vor Ort anzusehen. „Das hat uns beeindruckt“, erinnert sich Ralf Engelbrecht. „Das hat uns das positive Signal gegeben: Mensch, das passt.“

Entscheidend war dabei nicht allein das Bearbeitungsergebnis. Q-Fin kommt selbst aus der Blechbearbeitung und entwickelt seine Maschinen aus den Erfahrungen der eigenen Fertigung. Genau diese Herkunft fiel den Engelbrechts beim Besuch auf. „Das Unternehmen kommt aus der Praxis. Das merkt man wirklich in jedem Detail“, sagt Petra Engelbrecht. Sohn Fynn wird noch konkreter: „Da hat sich ein Lohnfertiger überlegt: Was stört mich, was finde ich am Markt nicht? Und ich entwickle genau die Maschine, die meine Probleme löst.“ Die Probleme seien bei beiden Unternehmen ähnlich. „Man merkt einfach, dass die Technik fürs Produzieren gemacht ist.“ 

Genau darauf kam es Engelbrecht an. Eine Maschine allein konnte das Spektrum aus unterschiedlichen Werkstoffen und Bauteilgrößen aber nicht sinnvoll abdecken. Deshalb entschied sich das Unternehmen für drei Q-Fin-Anlagen. 

Drei Maschinen für ein breites Teilespektrum 

Engelbrecht schneidet Stahl, Edelstahl und Aluminium, aber auch Kupfer, Messing und Bronze. Derzeit überwiegt 8 Millimeter starker Stahl, regelmäßig werden aber auch 12 und 15 Millimeter bearbeitet. Beim Laserschneiden sind Formate bis 6 × 2 m möglich. Insgesamt reicht das Fertigungsspektrum des Unternehmens vom wenigen Gramm schweren Kleinteil bis zum zehn Tonnen schweren Werkstück mit zehn bis zwölf Metern Länge. 

Für die Kantenbearbeitung laufen die gelaserten Blechteile auf einem Förderband unter Schleifband und rotierenden Tellerbürsten hindurch: Grate werden entfernt, Kanten verrundet und die Oberfläche je nach Anforderung gefinisht. Die Fördergeschwindigkeit lässt sich zwischen 0,3 und 10 m/min einstellen. 

Für Kleinteile bis 250 mm Breite setzt Engelbrecht gleich zwei F250 ein. Die F250-MAG fixiert Stahlteile magnetisch, die F250-VAC ist vor allem für Edelstahl vorgesehen und hält die Teile per Vakuum. Zwei Maschinen statt einer ersparen bei häufig wechselnden Aufträgen das Umrüsten. Gerade bei Einzelteilen darf das Einrichten der Maschine nicht lange dauern. 

Die F1200-MAG übernimmt größere Stahlteile bis 1.200 mm Breite. Durch das Durchlaufprinzip können sie erheblich länger sein: Engelbrecht hat darauf bereits sechs Meter lange Teile kantenverrundet. 

Eine Kante ist nicht gleich eine Kante 

Wie stark entgratet, verrundet oder gefinisht wird, hängt von der späteren Anwendung ab. Im allgemeinen Maschinenbau gelten andere Anforderungen als etwa in der Verpackungs- oder Medizintechnik. Bei Verpackungsmaschinen dürfen scharfe Kanten keine Folien beschädigen; medizintechnische Bauteile müssen so beschaffen sein, dass sie sich leicht und sicher reinigen lassen. 

Bei der Oberflächenbeschichtung steigen die Anforderungen zusätzlich. Manche Pulverbeschichter lehnen Bauteile mit scharfen Kanten inzwischen sogar ab, weil dort die Beschichtung später abplatzen kann. Ralf Engelbrecht bestätigt den Trend: „Gerade in der Oberflächenbearbeitung, Nachbearbeitung mit Pulverlack oder Ähnlichem, ist mittlerweile grundsätzlich die Anforderung, dass die Kante verrundet sein muss.“ 

Schnell eingearbeitet 

Die neuen Maschinen fanden schnell Akzeptanz in der Fertigung. Nach einem Schulungstag und einem weiteren Tag Produktionsbegleitung konnten die Mitarbeiter damit arbeiten. „Die Steuerung ist selbsterklärend und so einfach, dass die Mitarbeiter keine Schwierigkeiten hatten“, freut sich Ralf Engelbrecht. Als Diplomingenieur mit Schwerpunkt Fertigungssteuerung achtet er besonders darauf, wie sich neue Technik in die bestehenden Abläufe integrieren lässt. Dazu gehört für Petra Engelbrecht ausdrücklich auch die Belegschaft: „Mitarbeiter mit in den Prozess zu integrieren, ist sehr, sehr wichtig.“  

Zur Installation gehören auch zwei WES6000-Nassfiltersysteme. Sie saugen den beim Schleifen und Verrunden entstehenden Staub ab und binden ihn im Wasser. Das reduziert Staubbelastung sowie Brand- und Explosionsgefahr. Ralf Engelbrecht überzeugte vor allem das einfache Prinzip ohne Filtermatten: „Das ist eine feine Geschichte, weil man da nicht mehr viel dran machen muss.“ Die Anlagen erreichen jeweils eine Absaugleistung von 6000 m³/h; Wasserstand und Nachfüllung werden automatisch geregelt. 

Automatisierung mit Perspektive 

Die erste Bilanz fällt positiv aus. „Wir haben gesteigerte Qualität, wir haben einen höheren Output“, fasst Fynn Engelbrecht zusammen. Hinzu kommen weniger Rüstzeiten, weil die Aufgaben auf mehrere Maschinen verteilt sind. Die Logistik lobt sein Vater Ralf: „Mit den Förderbändern sparen wir einfach viel, viel Zeit.“  

Die Q-Fin-Anlagen sind zugleich für weitere Automatisierung vorbereitet. Aufträge lassen sich künftig beispielsweise über Barcode oder QR-Code einlesen und die Maschinen mit dem ERP-System verbinden. Hinzu kommen modulare Handlinglösungen, die sich nachträglich anbinden lassen. Ralf Engelbrecht sieht darin einen wichtigen Vorteil: „Ich empfinde es als positiv, dass wir die vorhandenen Maschinen weiterentwickeln und später um zusätzliche Automatisierungskomponenten ergänzen können.“ 

Wie weit das gehen kann, zeigt Fred Post am Beispiel der F250. Q-Fin arbeitet an einer automatischen Be- und Entladung mit Portalrobotern. Ein Cobot sei auf etwa acht Bestückungen pro Minute begrenzt. Das neue Konzept soll schneller arbeiten und auch längere Teile handhaben: Ein Portalroboter nimmt Rohteile von der Palette und legt sie auf das Förderband, ein zweiter stapelt die bearbeiteten Teile anschließend wieder auf einer Palette. Be- und Entladen können damit vollautomatisch ablaufen. 

Alle drei Engelbrechts hören genau zu. Die Technik mag sich seit der Dorfschmiede grundlegend verändert haben, das Prinzip nicht: individuell fertigen und technisch vorn bleiben. Nur die Werkzeuge heißen heute Laser, Finishmaschine und Roboter – der Mensch bleibt. 

Haben Sie eine Frage oder möchten Sie einen Termin vereinbaren?

Fred Post
Account Manager Deutschland
+49 15140079146 f.post@qfin-finishing.de

Haben Sie eine Frage oder möchten Sie einen Termin vereinbaren?

Fred Post
Account Manager Deutschland
+49 15140079146 f.post@qfin-finishing.de

Haben Sie eine Frage oder möchten Sie einen Termin vereinbaren?

Bart Van Quickelberghe
Manager Q-Fin Handling Solutions
+31(0)686892812 bart.vq@q-fin.nl

Haben Sie eine Frage oder möchten Sie einen Termin vereinbaren?

Fred Post
Account Manager Deutschland
+49 15140079146 f.post@qfin-finishing.de

Haben Sie eine Frage oder möchten Sie einen Termin vereinbaren?

Fred Post
Account Manager Deutschland
+49 15140079146 f.post@qfin-finishing.de