Genau darin liegt eine zentrale Herausforderung automatisierter Produktionssysteme: Kundenspezifische Anlagen sollen möglichst in flexibel einsetzbare, wiederverwendbare Module münden. Teller- und Rundbürsten gezielt kombinieren Trotz der zunehmenden Bedeutung von Handling, Software und Automatisierung bleibt das Bearbeitungsergebnis Kern jeder Schleif- und Entgratmaschine. Neben dem Maschinenkonzept spielen die Schleifmittel und Bürsten eine entscheidende Rolle. Q-Fin fertigt diese Komponenten bewusst nicht selbst. „Unser Know-how liegt eindeutig im Maschinenbau und in der Prozessautomatisierung“, erklärt Post. Die Entwicklung und Herstellung der Schleifmittel überlasse man Unternehmen, die sich darauf spezialisiert haben.
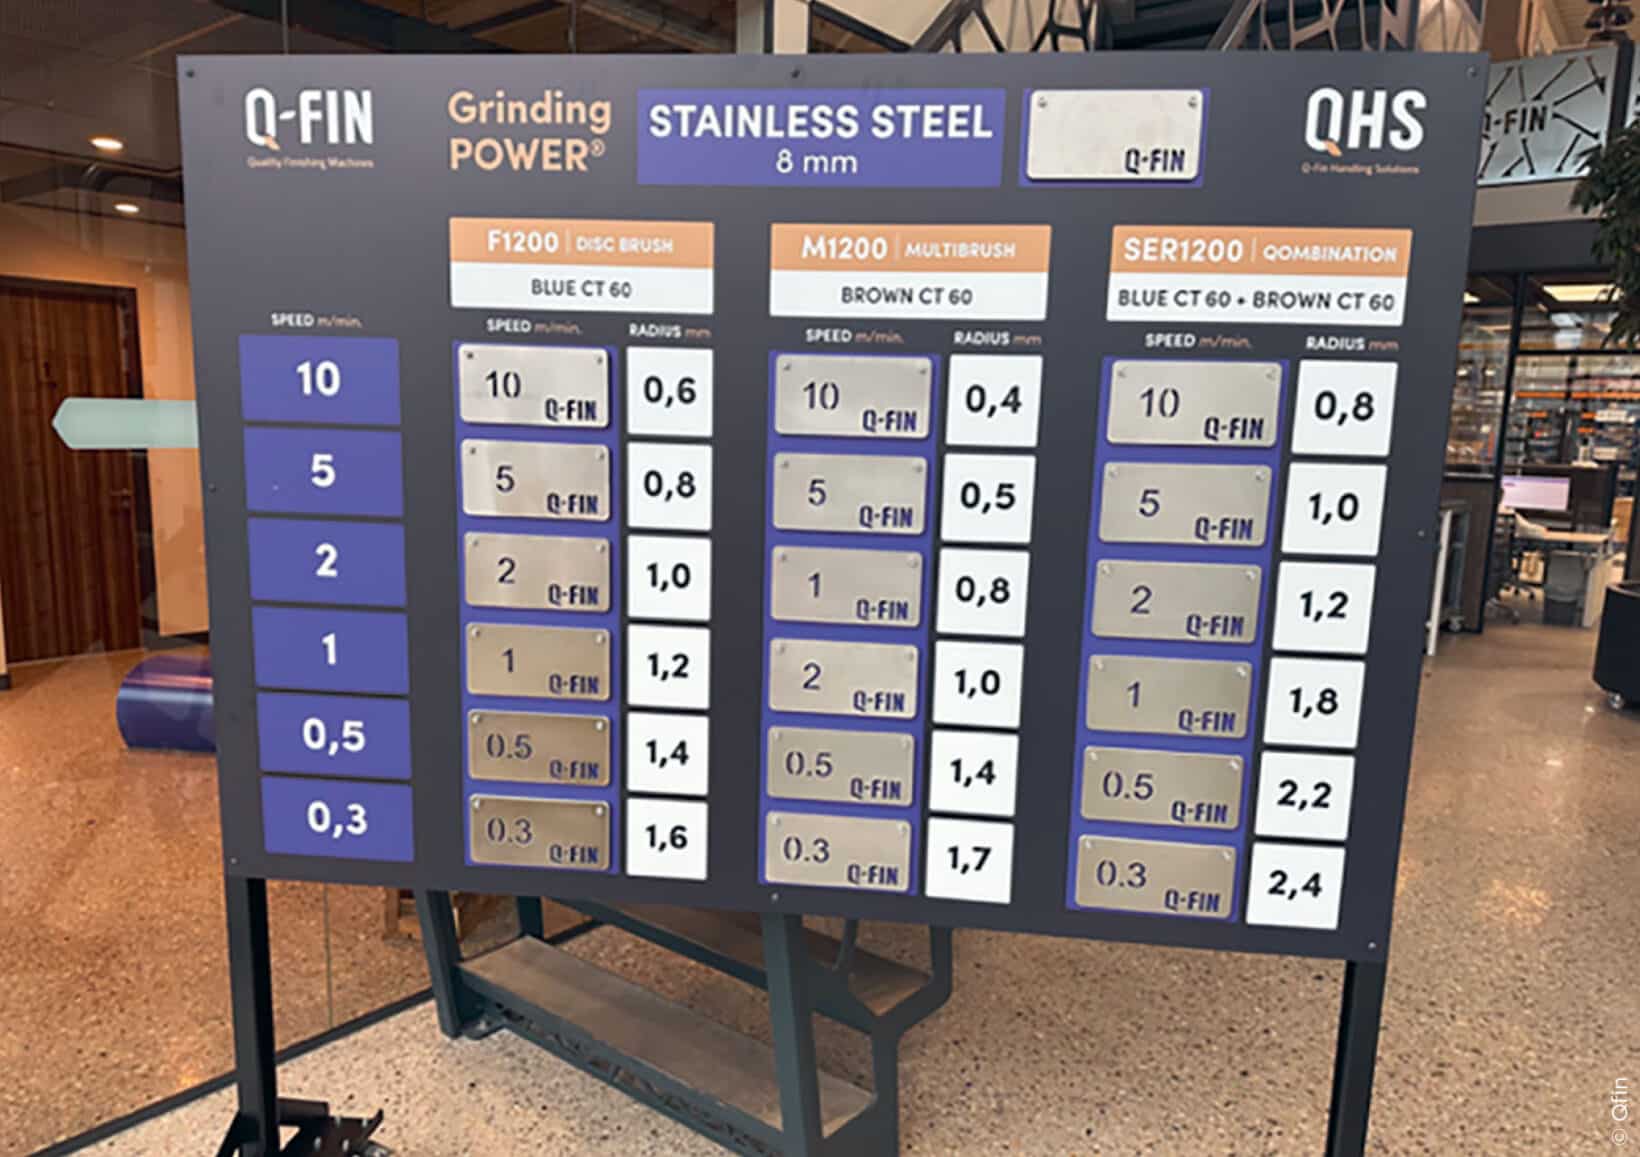
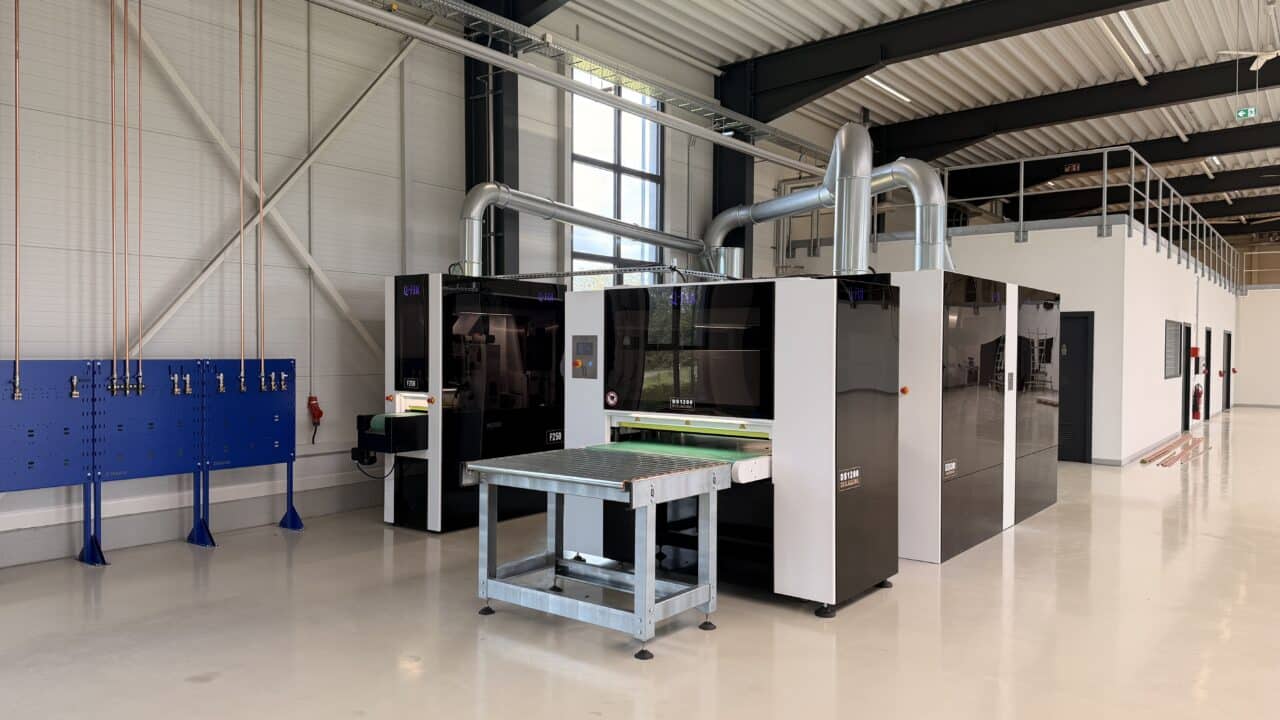
Die Maschinen werden mit einer Erstausstattung ausgeliefert, bei der späteren Beschaffung ist der Kunde frei. Gleichzeitig arbeitet Q-Fin eng mit dem Schleifmittelspezialisten Boeck zusammen. „Mit Boeck haben wir gute Erfahrungen gemacht“, erklärt Post. Entscheidend sei der kontinuierliche technische Austausch. Besonders deutlich wurde die Zusammenarbeit bei der High-End-Maschine der Baureihe SER, die Q-Fin erstmals auf der Euroblech 2022 präsentierte. Hier kombinierte Q-Fin Tellerbürsten mit Fladderbürsten. „Wir sind starke Fans der Tellerbürsten“, berichtet Post. Für die Tellerbürste sprechen aus seiner Sicht insbesondere die vergleichsweise günstige Herstellung und ihre Leistungsfähigkeit beim Erzeugen definierter Kantenradien. Vor allem bei größeren Radien von 1,5 oder 2 mm und darüber sieht er Vorteile: Die vergleichsweise direkte Einwirkung erlaubt einen gezielten Materialabtrag an der Kante.
Rund- beziehungsweise Fladderbürsten spielen ihre Stärken dagegen beim Schliffbild und bei empfindlichen Oberflächen aus. Durch ihre Arbeitsweise können sie ein homogeneres, weniger gerichtetes Oberflächenbild erzeugen und sind konstruktionsbedingt meist weicher. Das ist etwa bei beschichteten Werkstoffen wichtig, wenn eine Zinkschicht oder Schutzfolie nicht beschädigt werden darf, »Für den Kunden muss eine Lösung herauskommen, die schneller, zuverlässiger und wirtschaftlicher produziert.« Fred Post, Sales Manager Deutschland, Q-Fin „Automatisierung ist der wichtigste Baustein“ bbr: Q-Fin entwickelt sich offenbar zunehmend in Richtung eines Lösungsanbieters für komplette Prozesse. Was war der Anstoß?
Bart Van Quickelberghe: Im reinen Bau der bestehenden Maschinen ist das Potenzial für große zusätzliche Wachstumsschritte begrenzt. Damit kommt automatisch das Handling ins Spiel – also alles, was vor und hinter der eigentlichen Maschine passiert. Wir entwickeln Module, mit denen unsere Kunden den Schleif- und Entgratprozess zu einer komplett automatisierten Fertigungslinie ausbauen können. bbr: Wie ist der Ablauf, wenn ein neues Projekt starten soll? Van Quickelberghe: Es beginnt mit einem Gespräch: Wo will das Unternehmen in Zukunft hin? Die Antworten darauf können völlig unterschiedlich sein. Ein Kunde möchte von manueller auf maschinelle Bearbeitung umstellen. Ein anderer will wachsen, aber mit dem vorhandenen Personal. Der nächste hat ein Platzproblem und möchte auf der vorhandenen Fläche mehr Umsatz erwirtschaften und gegebenenfalls auch seine Belegschaft erweitern.
Wir analysieren deshalb zunächst gemeinsam mit dem Kunden sehr objektiv die Situation. Dazu verwenden wir Betriebsdaten und ergänzen diese durch eigene Aufzeichnungen vor Ort. Wir suchen nach den Engstellen, die verhindern, dass der Kunde sein Ziel erreicht. Es geht uns nicht darum, dem Kunden Automatisierung zu verkaufen. Wir wollen eine Lösung anbieten, mit der sein Unternehmen tatsächlich seine Entwicklungsziele erreicht. bbr: Was passiert nach dem ersten Kennenlerntermin? Van Quickelberghe: Mit den Informationen aus den Betriebsdaten und unseren Aufzeichnungen gehen wir zunächst in die Simulationsphase. Wir spielen unterschiedliche Lösungen durch und erstellen auch 3D-Modelle. Anschließend gehen wir damit wieder zum Kunden und präsentieren unsere Überlegungen. Der ganze Prozess ist eine gemeinsame Entwicklung mit dem Kunden. Unser Ziel ist kein schneller Verkauf, sondern eine langfristige Zusammenarbeit.
bbr: Was machen Sie wenn Maschinen oder teilautomatisierte Lösungen anderer Hersteller vorhanden sind und diese weiterverwendet werden sollen? Post: Wir wollen im Automatisierungsbereich keinen klassischen Prototypenbau betreiben. Natürlich kann es bei einzelnen Projekten Situationen geben, in denen wir sehr individuell reagieren. Aber unser Ziel ist es, komplette automatisierte Lösungen aus Q-Fin-Komponenten aufzubauen. Van Quickelberghe: Wir sind davon überzeugt, dass standardisierte Module der richtige Weg sind, um Kunden schnell und zu vertretbaren Kosten automatisierte Lösungen anbieten zu können. Standardisierung heißt für uns aber definitiv nicht, Flexibilität aufzugeben.
Post: Genau dafür ist das Beispiel mit den 1,5 Mio. Ringen und dem Twister so interessant. Aus einem sehr spezifischen Kundenprojekt ist eine standardisierte Komponente entstanden. Heute kombinieren wir diesen Baustein sehr unterschiedlich und individuell mit unseren Maschinen. Das ist unser Ziel: aus standardisierten Komponenten individuelle Lösungen bauen. Van Quickelberghe: Anpassungen an die jeweilige Situation beim Kunden wird es natürlich immer geben. Aber wenn wir ein Problem einmal gelöst haben, wollen wir prüfen, ob sich diese Lösung anschließend in unser Komponenten-System integrieren lässt. Das gilt sowohl für die Hardware als auch für die Software.
Eine Plattform für Maschine, Handling und Roboter Van Quickelberghe: Darüber hinaus möchten wir ein vollständig flexibles System anbieten. Das bedeutet, dass der Kunde Paletten wechseln kann, während der Prozess weiterläuft, oder das Robotersystem zu deaktivieren, um bestimmte Teile manuell zu laden. Beide Funktionen sind in das System integriert, da das Portalsystem auf sichere Weise „geparkt“ werden kann. Sobald es geparkt ist, sind die Zuführbänder vollständig frei zugänglich. Das ist mit Industrierobotern so nicht möglich. bbr: Welche Rolle spielt KI bei Q-Fin heute tatsächlich schon? Van Quickelberghe: Wir bieten bereits Anwendungen an. Ein Beispiel ist die Integration von Kameratechnik, die unsortierte Teile erkennen kann. Das System identifiziert die Werkstücke und kann sie anschließend abhängig von Größe und Form sinnvoll einem Beladesystem zuführen oder entladen.
Die integrierte Software lernt, wie die jeweiligen Teile aussehen. Auch eine Abschätzung des Werkstückgewichts kann erfolgen. Daraus können wiederum Parameter für das Handling abgeleitet werden. bbr: Wo sehen Sie die nächsten Entwicklungsschritte? Van Quickelberghe: Unsere Anlagen können über die vorhandene Sensorik und die Software bereits heute eine Vielzahl von Daten liefern. Eine mögliche Roadmap mit KI besteht darin, irgendwann einen ganzen Anlagenpark intelligenter zu steuern. Ein System könnte eingehende und erkannte Werkstücke abhängig von Größe, Form, Material und anderen Eigenschaften automatisch den passenden Maschinen zuführen. Ein zweites großes Feld ist Predictive Maintenance. Wir arbeiten daran, dass Maschinen frühzeitig melden können, wenn beispielsweise bei Bürsten eine Verschleißgrenze erreicht wird. Dieses Prinzip lässt sich auf viele weitere Komponenten einer Anlage übertragen.
Standardisieren, ohne unflexibel zu werden bbr: Welche Rolle spielt heute die Software? Van Quickelberghe: Eine sehr große. Wir verfügen über eine einheitliche Softwareplattform, über die wir Maschinen und Automatisierungslösungen einschließlich der Roboter beziehungsweise Handlingsysteme steuern können. Auch die Anbindung an ERP- sowie CAD/CAE-Systeme ist möglich. Die gesamte Anlage lässt sich dann über bedienerfreundliche Dashboards steuern. Gleichzeitig arbeiten wir an Systemen, mit denen die Maschinen ihrerelevanten Betriebsparameter selbst zur Verfügung stellt. Damit kommen wir in Richtung Predictive Maintenance. Für eine automatisierte Produktion reicht es eben nicht, einzelne mechanische Komponenten miteinander zu verbinden. Sie brauchen eine gemeinsame Informationsbasis.
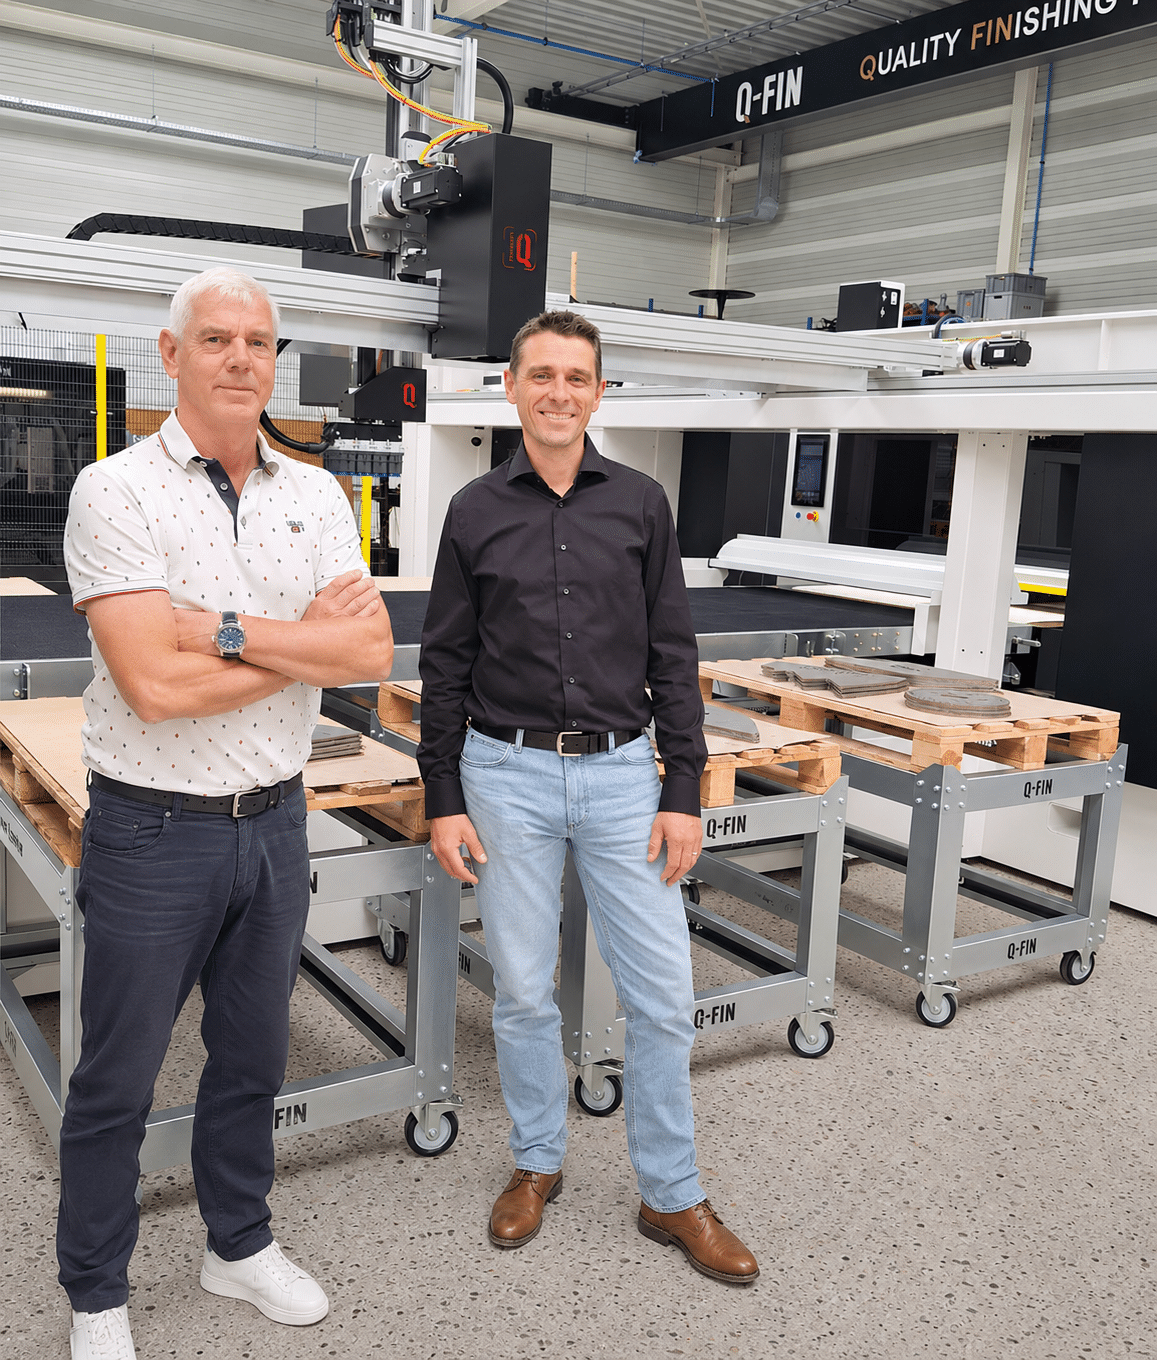
bbr: Welche Handlinglösungen sind bereits verfügbar? Van Quickelberghe: Wir haben inzwischen eine ganze Reihe fertig entwickelter Lösungen. Das beginnt mit Cobots für Kleinteile von etwa 100 g bis zu 8 kg und reicht bis zu XYZ-Achsensystemen für Werkstücke bis etwa 90 kg. Im Wesentlichen geht es um Sortier-, Be- und Entladesysteme. Diese Module können wir vor einer Bearbeitungsmaschine, hinter ihr oder zwischen mehreren Maschinen einsetzen. bbr: Warum setzen sie häufig auf Portal- oder Achsensysteme, statt Industrieroboter ? Post: Wir behalten beide Technologien in unserem Portfolio, sehen jedoch zahlreiche Vorteile in den Portalsystemen. Da das Portalsystem „schwebt“, entsteht eine offene Grundfläche, die vollständig genutzt werden kann, um Palettenplätze unterzubringen. Ein Portalsystem lässt sich problemlos skalieren. Dadurch können wir Maschinen mit 2, 3, 4 oder 6 Palettenpositionen anbieten. Das ergibt maximale Kapazität bei sehr kompakter Stellfläche.
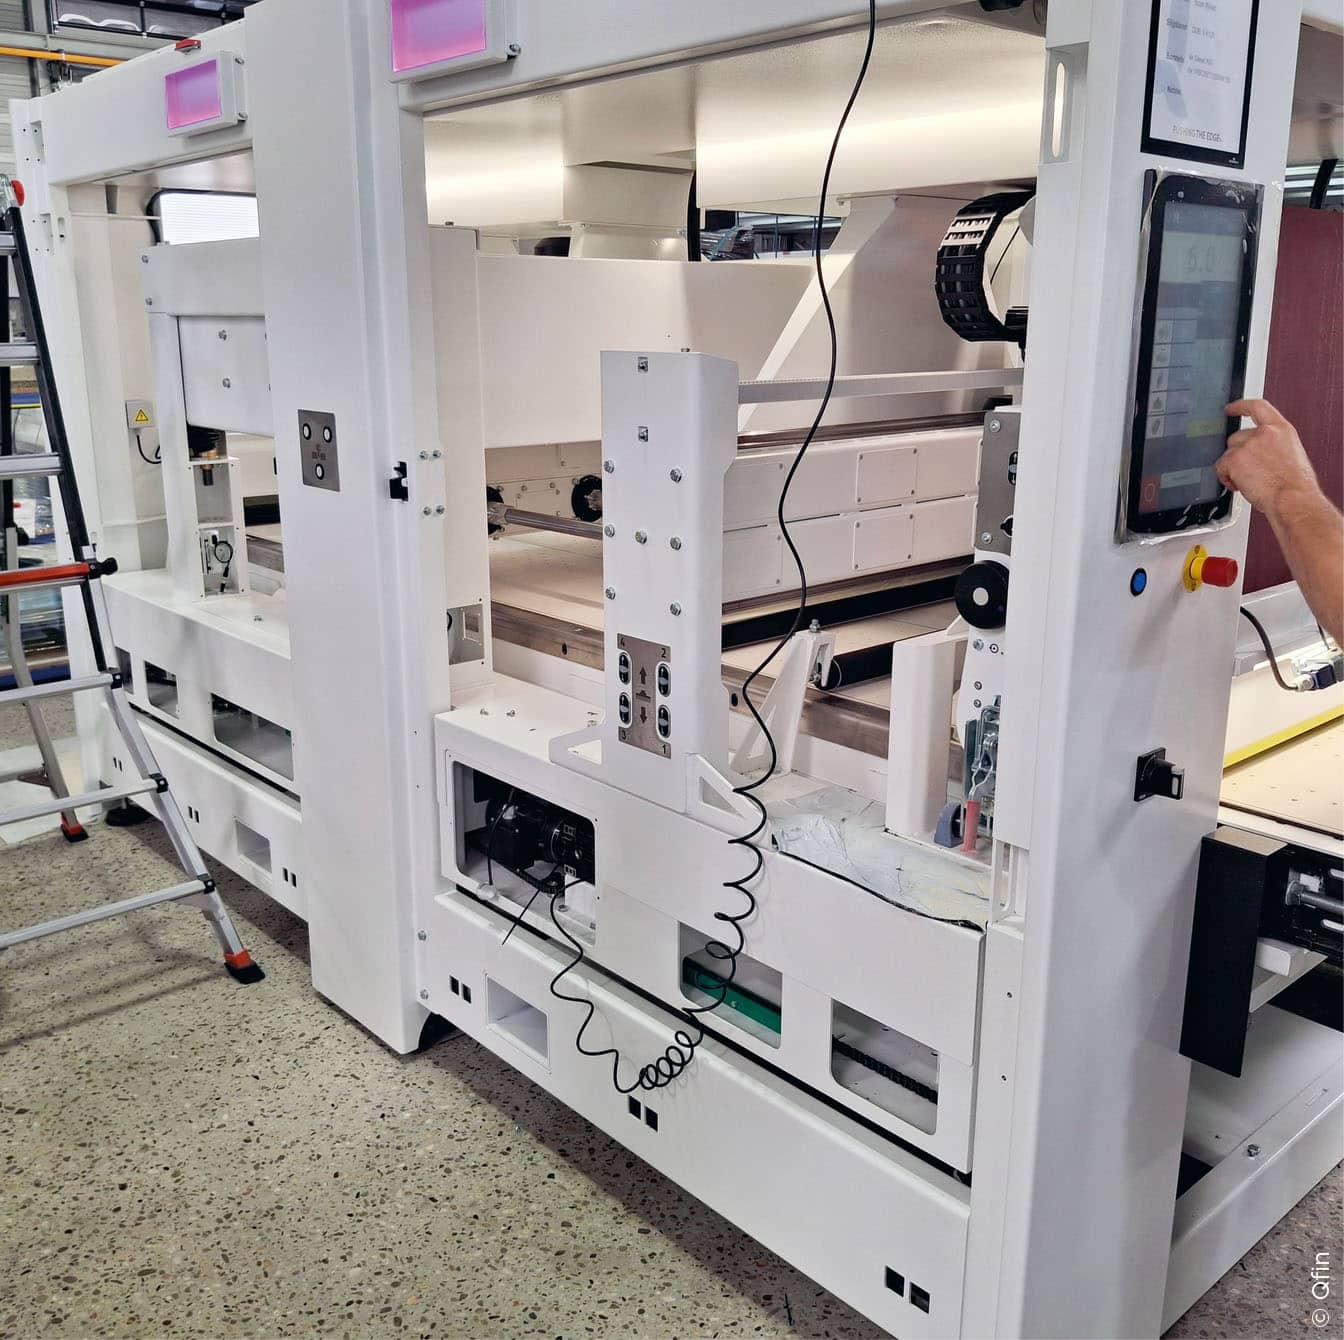
Fred Post aktiviert mit seiner Hand den Infrarotstrahl zur Kalibrierung der Bürsten.
bbr: Welche Handlinglösungen sind bereits verfügbar? Van Quickelberghe: Wir haben inzwischen eine ganze Reihe fertig entwickelter Lösungen. Das beginnt mit Cobots für Kleinteile von etwa 100 g bis zu 8 kg und reicht bis zu XYZ-Achsensystemen für Werkstücke bis etwa 90 kg. Im Wesentlichen geht es um Sortier-, Be- und Entladesysteme. Diese Module können wir vor einer Bearbeitungsmaschine, hinter ihr oder zwischen mehreren Maschinen einsetzen. bbr: Warum setzen sie häufig auf Portal- oder Achsensysteme, statt Industrieroboter ? Post: Wir behalten beide Technologien in unserem Portfolio, sehen jedoch zahlreiche Vorteile in den Portalsystemen. Da das Portalsystem „schwebt“, entsteht eine offene Grundfläche, die vollständig genutzt werden kann, um Palettenplätze unterzubringen. Ein Portalsystem lässt sich problemlos skalieren. Dadurch können wir Maschinen mit 2, 3, 4 oder 6 Palettenpositionen anbieten. Das ergibt maximale Kapazität bei sehr kompakter Stellfläche.
Fred Post aktiviert mit seiner Hand den Infrarotstrahl zur Kalibrierung der Bürsten.
Den Maschinenpark digital lesen »Automation ist kein Selbstzweck. Sie muss einen Produktionsprozess verbessern« Bart Van Quickelberghe, Manager Q-Fin Post: Wir haben bereits Anwendungen, die zeigen, wohin so etwas gehen kann, auch wenn dort heute noch keine KI zum Einsatz kommt. Nehmen wir noch einmal die Anlage für die 1,5 Mio. Ringe. Dort haben wir im Betrieb gemessen, wie stark das Schleifmittel bei der Kantenverrundung abgetragen wird. Anschließend wurde die Anlage so programmiert, dass die Zustellung der Bürsten alle 30 Min. um 0,5 mm erhöht wird. Das ist heute ein definierter, programmierter Ablauf. Künftig könnte man einen solchen Prozess mit Kameratechnik und intelligenter Auswertung regeln.
Dann würde anhand des tatsächlich ermittelten Bearbeitungsergebnisses korrigiert. ebenso bei Sichtteilen aus Edelstahl. Die weichere Charakteristik hat jedoch eine Kehrseite. „Wenn Sie Radien schleifen wollen, müssen Sie mit mehr Anpressdruck arbeiten als mit Tellerbürsten“, erläutert Post. Bei ungünstiger Einstellung kann die Bürste stärker mit dem Transportband in Kontakt kommen; Förderbandverschleiß und Wartungskosten steigen. Deshalb lag es nahe, die Vorteile beider Bürstenarten in einer Maschine zu kombinieren. Aus konkreten Kundenproblemen entstanden darüber hinaus weitere konstruktive Lösungen. Zusätzliche Druckrollen an Ein- und Auslauf der Bearbeitungseinheiten mit Tellerbürsten wirken der Aufwölbung langer und dünner Bleche entgegen. Eine vorgeschaltete Richtmaschine wäre möglich, würde jedoch zusätzliche Investitionskosten verursachen. Q-Fin kombiniert die Druckrollen deshalb je nach Werkstoff und Anwendung mit Vakuum- oder Magnetförderung.
Schleifeinheiten können sich selbst kalibrieren Ein weiteres Detail ist die automatische Kalibrierung der Schleifeinheiten. Bürsten und Rollen werden selbstständig eingemessen; unter anderem kommen Infraroteinheiten zum Einsatz. So lassen sich Veränderungen durch fortschreitenden Werkzeugverschleiß berücksichtigen. Gerade bei weichen Rundbürsten und dünnen Blechen soll die Bürste mit ausreichendem Druck am Werkstück arbeiten, ohne unnötig tief in Richtung Förderband einzutauchen. Die Kombination aus Teller- und Rundbürsten zielt darauf, die jeweiligen Stärken dort einzusetzen, wo sie den größten Effekt erzielen: Die Tellerbürste übernimmt einen wesentlichen Teil des gezielten Materialabtrags und der Verrundung, die Rund- beziehungsweise Fladderbürste spielt Vorteile bei Feinbearbeitung und Oberflächenbild aus. Besonders bei größeren Radien ist dies relevant, weil mit zunehmendem Radius der erforderliche Materialabtrag erheblich steigt. Parallel bleibt die Vorschubgeschwindigkeit ein entscheidender Faktor.
Mit dieser Verbindung aus Bearbeitungswissen und Maschinenbau ist allerdings nur ein Teil der Entwicklung beschrieben. Zunehmend stellt sich die Frage, wie Teile ohne manuelle Eingriffe zur Maschine gelangen, weitertransportiert und mehrere Bearbeitungsstufen zu einem durchgängigen Prozess verbunden werden. Hier setzt der Bereich Handling Solutions an. CB / TS www.q-fin.nl/ www.qfin-finishing.de bbr: Sind die dafür erforderlichen Maschinendaten heute bereits vorhanden? Van Quickelberghe: Das Datenfundament ist vorhanden und aus den Maschinen auslesbar. Unser Ziel ist, den Kunden in die Lage zu versetzen, jederzeit zu erkennen , wo Engpässe in seiner Produktion entstehen. Der nächste Schritt besteht darin, über Algorithmen weitere sinnvolle Auswertungsund Steuerungstools zu entwickeln. Der Betreiber soll möglichst aktuell sehen können, wie gut sein Produktionsprozess gerade läuft und wo in absehbarer Zeit eingegriffen werden muss. Für eine weitgehend mannlose Fabrik ist das unabdingbar.
bbr: Wie relevant ist eine solche durchgängig automatisierte Produktion heute – auch für den Mittelstand? Van Quickelberghe: Für Großkunden ist das bereits heute wichtig und wird noch wichtiger werden. Bei vielen kleineren Unternehmen sehen wir dagegen, dass sie auf diesem Weg noch einige Schritte vor sich haben. Je näher Unternehmen beispielsweise an hochautomatisierten Produktionsumgebungen und entsprechenden Kundenanforderungen arbeiten, desto größer wird der Druck, solche Prozesse konsequent zu integrieren. Ich komme ursprünglich aus dem reinen Automatisierungsumfeld und habe dort rund 25 Jahre gearbeitet. Früher wurde Automation häufig als eigener Bereich betrachtet und von außen an die Maschine herangetragen. Inzwischen wandert sie immer stärker direkt in die Maschinenbauunternehmen hinein und wird Bestandteil des Engineerings. Q-Fin hat deshalb bewusst in Personal im Softwarebereich investiert. Gerade in der Software und perspektivisch in der künstlichen Intelligenz steckt ein großes Potenzial für weitere Entwicklungsschritte bei Produktionsmaschinen.
Post: Und trotzdem darf man dabei die eigentliche Anwendung nicht aus den Augen verlieren. Am Ende muss für den Kunden eine Lösung herauskommen, die schneller, zuverlässiger und wirtschaftlicher produziert. Ob dafür eine neue mechanische Komponente, eine andere Bürstenkombination, ein Twister, ein Achsensystem oder künftig eine intelligente Software notwendig ist, ergibt sich aus der jeweiligen Aufgabe. Genau darin liegt für mich die Stärke unseres Ansatzes. Van Quickelberghe: Das sehe ich genauso. Automation ist kein Selbstzweck. Sie muss einen Produktionsprozess verbessern. Wenn wir Maschinenbau, Handling und Software sinnvoll zusammenbringen und aus den vorhandenen Daten die richtigen Informationen ableiten, können wir unseren Kunden helfen, mit weniger manuellen Eingriffen einen stabileren und wirtschaftlicheren Prozess aufzubauen.